電話
地址
新北市樹林區三俊街126巷20號
新北市樹林區三俊街126巷20號
工業級應用對光學特性的要求極為嚴苛。原物料的純度必須達到光學級標準,以消除內部雜質造成的漫反射與霧度。針對戶外強光環境,壓克力板材在押出或澆注成型過程中,需導入抗紫外線添加劑,防止高分子鏈斷裂導致的黃變現象。為了克服壓克力表面硬度略顯不足的天生物理限制,製程中會進行表面 Hard Coating,將表面硬度從原本的 2H 提升至 4H 以上,賦予極佳的抗刮擦能力。
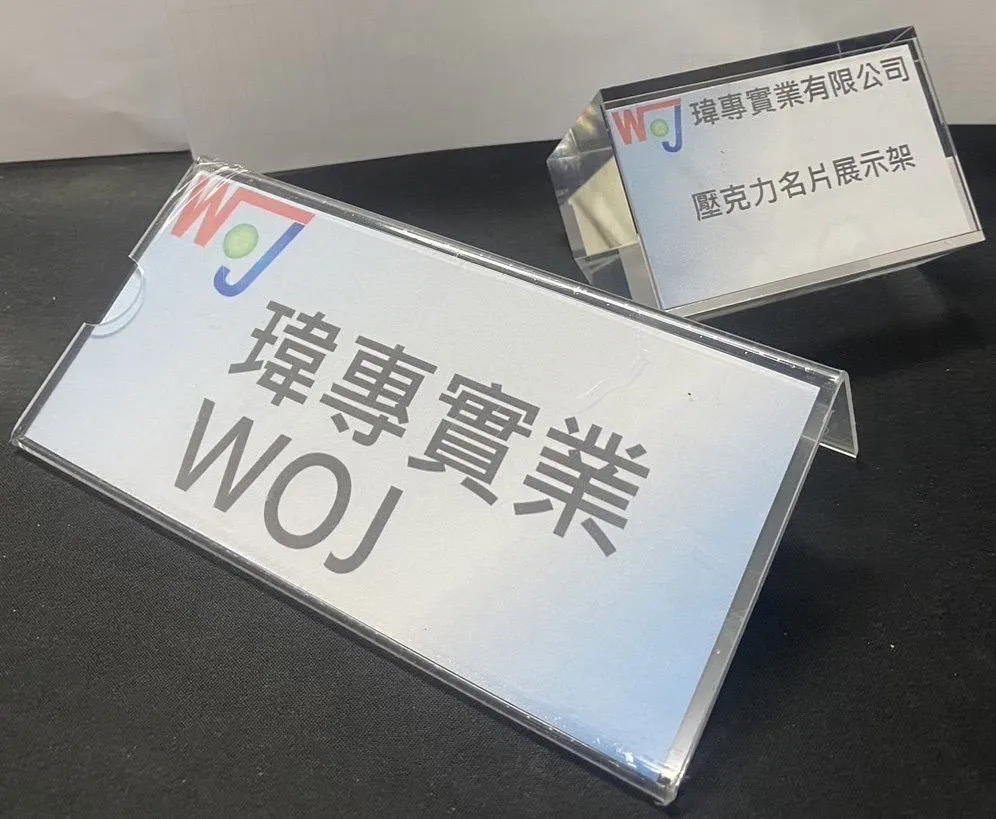
將整塊壓克力板材轉化為精密面板,必須仰賴極度精確的切削與成型技術。在進行 壓克力製品加工 時,工程師面臨的最大挑戰是材料的「熱敏感性」。壓克力在受熱超過一定溫度後容易產生融化沾黏,這會嚴重破壞邊緣的平整度與光潔度。
現代製程主要採用高轉速 CNC 數控銑床搭配特製的單刃銑刀,在精準控制進給速率與切削深度的同時,輔以高壓冷卻氣流迅速帶走切削熱,確保邊緣無白化與崩角。針對複雜幾何外形的 壓克力製品 ,雷射切割提供了解決途徑;透過調整二氧化碳雷射的功率與脈衝頻率,能達成光滑無痕的火焰拋光邊緣。加工完成後,還需進入恆溫烤箱進行退火處理,緩慢釋放加工過程累積的內部應力,徹底杜絕日後因環境溫差引發的微細裂紋。
精密的顯示面板往往需要多色疊印與極細緻的線條呈現,這對 網版印刷加工 提出了極高的技術門檻。微小的灰塵顆粒若落在面板或網版上,就會造成印刷砂眼或斷線,導致整片高單價組件報廢。
因此,高階印刷製程必須在符合 Class 10,000 或更高規格的無塵室環境中進行。環境溫濕度的恆定控制同樣是決定良率的關鍵。壓克力基材與網版絹絲在不同溫濕度下的膨脹係數差異極大,若環境波動,會導致多色套印時發生嚴重的十字線偏移。專業製造廠會將印刷車間的溫度嚴格控制在 22±2°C,濕度維持在 55±5% RH,藉此確保材料尺寸的絕對穩定,實現小於 0.1 毫米的極致對位精度。
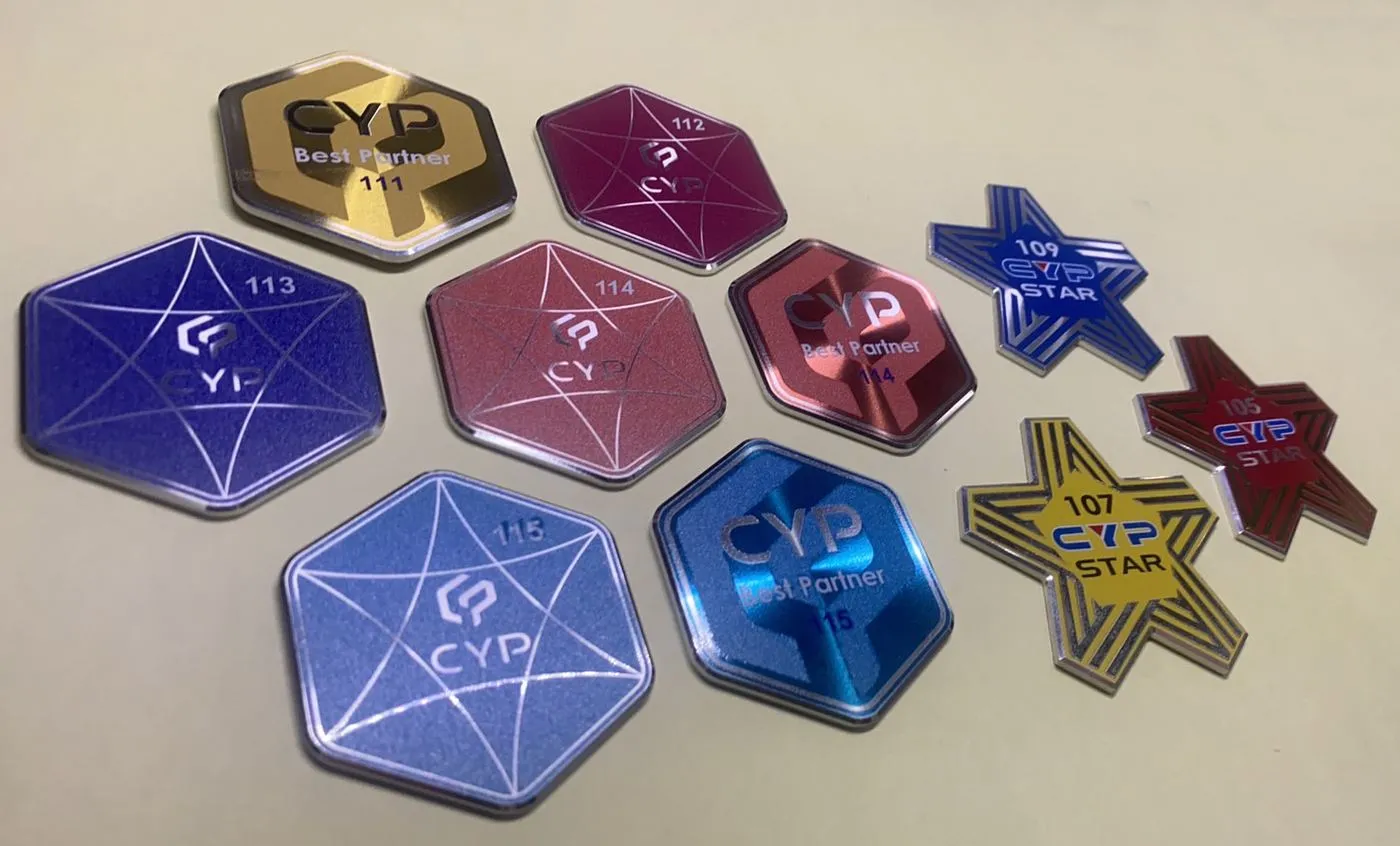
在平滑且無毛細孔的高分子材料上,油墨的附著與乾燥機制完全不同於紙張。壓克力印刷 與 銘版網版印刷 的核心難題在於,某些具有強烈揮發性的溶劑型油墨,其化學成分會侵蝕壓克力表面,引發被稱為「銀紋」的細微裂網現象,嚴重破壞面板的光學穿透性與結構強度。
製程中會嚴格篩選與壓克力相容性極佳的專用油墨,並精確調配稀釋劑的揮發速率。UV 紫外線固化油墨的導入是近年來的重大技術突破;這類油墨不含揮發性溶劑,印刷後只需瞬間通過特定波長的高功率 UV 光源,便能在幾秒內發生光聚合反應,瞬間固化。這不僅徹底排除了溶劑侵蝕基材的風險,更避免了傳統熱烘烤乾燥可能導致的壓克力熱變形問題,大幅提升了印刷邊緣的銳利度與產能。
近四十年經驗累積是我們公司無形資產,一貫生產作業是快速交貨的成果。在大批量生產 壓克力製品 的 網版印刷 過程中,維持從第一片到第一萬片顏色與膜厚的一致性,仰賴的是精密機械與數據的完美結合。
製版階段,會使用高張力的聚酯或不鏽鋼絲網,搭配高精度的張力計確保網布每個區域的緊繃度一致,防止印刷時網版下陷變形。全自動或半自動印刷機會精準控制刮刀的硬度、下壓力度、印刷角度與推進速度。任何一項微小參數的波動,都會影響油墨透過網孔的下墨量。透過標準化參數的鎖定與即時的自動光學檢驗,廠端能確保每一片出廠的面板都具備完美的色彩飽和度與邊緣平滑度,這正是高品質給客戶最好的評價之具體展現。
Q1:在壓克力印刷過程中,為何邊緣容易出現細微裂紋?
A1: 細微裂紋通常是由於化學溶劑侵蝕與內部殘留應力共同作用所引起。當進行 壓克力印刷 時,若選用含有強烈揮發性溶劑的油墨,溶劑會滲入壓克力表層;此時若壓克力基材在先前的 CNC 切削或雷射切割過程中未經妥善的退火處理,殘留的應力就會在溶劑的催化下瞬間釋放,形成密集的冰裂紋。解決途徑是落實加工後的退火工序,並改用相容性高或 UV 固化型的專用油墨。
Q2:網版印刷加工如何確保多色套印的絕對精準?
A2: 多色套印的精度建立在「環境控制」與「機械定位」兩大基礎上。首先,網版印刷加工 必須在恆溫恆濕的無塵室中進行,避免壓克力基材與網布因熱脹冷縮產生尺寸變異。其次,製程中會採用配備 CCD 視覺對位系統的高階印刷機,透過微距鏡頭捕捉面板上的定位十字標記,由電腦控制微步進馬達自動修正網版位置。搭配高張力的精密網版與穩定的刮刀壓力,即可達成誤差小於 0.1 毫米的極致套印良率。
Q3:醫療或高階儀器的壓克力製品加工,表面硬度不足該如何強化?
A3: 雖然 壓克力製造 具備優異的光學特性,但其原生表面硬度僅約 2H,容易在日常擦拭中產生細紋。針對高階儀器需求,壓克力製品加工 廠會導入「表面硬化」製程。透過淋塗或浸塗方式,在壓克力表面附著一層奈米級的矽氧烷或壓克力聚合物塗液,並經由 UV 光或熱能固化交聯,形成一層透明的陶瓷狀保護膜。這能將表面硬度提升至 4H-6H,大幅增強抗刮耐磨與耐化學溶劑的性能。